


Mjehurići zraka u vrućem ljepilu nisu kozmetički nedostatak. Oni su procesni alarm koji obično ukazuje na jedan od tri glavna uzroka: toplinska degradacija, kontaminacija vlagom ili mehaničko zarobljavanje zraka. Ignoriranje mjehurića može oslabiti vezu, povećati napetost i uzrokovati skupe zastoje na automatiziranim linijama. Mjehurići su prvo vidljivo upozorenje da ljepilo više nije jednolično otopljeno.
Većina proizvodnih timova prvo primijeti mjehuriće kada vide otvorene šavove na laminiranoj mreži ili nedosljednu težinu premaza na liniji. u laminacija interijera automobila , isti nedostatak može uzrokovati vidljive mjehuriće ispod presvlake. Dobra vijest je da svaki uzrok ima prepoznatljiv simptom i jednostavno rješenje.
Što zapravo uzrokuje mjehuriće zraka u vrućem ljepilu?
Mjehurići u vrućem ljepilu dolaze iz četiri specifična izvora: toplinske razgradnje, isparavanja vlage, mehaničkog zarobljavanja zraka i curenja zraka iz sustava. Identificiranje izvora prvi je korak prema trajnom rješenju, jer svaki okidač zahtijeva različitu korektivnu radnju.
Toplinska razgradnja je najčešći uzrok u industrijskoj proizvodnji. Vruća ljepila su termoplastična, pa se mogu pretopiti, ali svaki polimer ima gornju temperaturu. Vrste koje se temelje na EVA počinju razvijati oko 180°C, dok vrste PA i PES toleriraju više temperature, ali još uvijek imaju ograničenje. Kada ljepilo ostane iznad svoje granice, polimerni lanci se raspadaju i oslobađaju male molekule plina. Te molekule stvaraju finu pjenu unutar taline i pretvaraju glatku, prozirnu kuglicu u mutno, žilavo strujanje.
| Uzrok | Tipičan simptom | Glavni rizik |
|---|---|---|
| Pregrijavanje / toplinska razgradnja | Fina, kontinuirana pjena nakon dugog vremena stajanja | Slaba čvrstoća veze, pougljenje, začepljenje mlaznice |
| Kontaminacija vlagom | Sporadično pucanje, ponekad s mrljama pare | Slabo prianjanje, hidroliza, korozija opreme |
| Mehanički zatvarač zraka | Veliki, okrugli mjehurići u pravilnim razmacima | Bond-line praznine, reciklirani zračni džepovi |
| Čuvanje zraka u sustavu/kvar modula | Nasumični mjehurići u blizini jedne mlaznice ili pri pokretanju | Nekonzistentna težina premaza, lomljenje kuglica |
Kontaminacija vlagom drugi je najčešći okidač. Vruća ljepila nisu higroskopna na isti način kao poliuretan, ali ipak apsorbiraju atmosfersku vlagu kada su izložene. Ako je spremnik za punjenje ostavljen otvoren u vlažnom postrojenju, kondenzacija se može skupiti na hladnim površinama cijevi i zatim biti uvučena u talinu. Voda se pretvara u paru na 100°C, stvarajući sporadične mjehuriće koje izgledaju nevjerojatno slično toplinskom raspadanju.
Kako dijagnosticirati izvor mjehurića zraka
Možete identificirati izvor mjehurića zraka za otprilike 20 minuta promatranjem pet parametara: veličinu mjehurića, učestalost, položaj, temperaturu i boju. Brzo, strukturirano promatranje površine nepotrebne zamjene dijelova i upućuje ravno na pravi popravak.
- Zabilježite temperaturu taline. Ako je iznad maksimalnog preporučenog raspona ljepila, tretirajte pregrijavanje kao prvu sumnju.
- Promatrajte mjehuriće u spremniku u odnosu na mjehuriće na mlaznici. Mjehurići u spremniku sugeriraju pregrijavanje ili vlagu; mjehurići samo na mlaznici sugeriraju mehaničko zarobljavanje zraka ili neispravan modul.
- Provjerite vrijednost mjehurića. Fina pjena na širokom području ukazuje na toplinsko raspadanje. Veliki, izolirani mjehurići ukazuju na zarobljeni zrak.
- provjeri boju ljepila. Žućkasto-smjeđe taljenje ukazuje na toplinski slom; bijeli ili mutni izgled može ukazivati na vlagu ili neotopljeni polimer.
- Isključite mješalicu i pričekajte. Ako mjehurići nestanu, miješanje je uvlačilo zrak u talinu.
| Dijagnostički trag | Pregrijavanje | vlaga | Zarobljavanje zraka |
|---|---|---|---|
| Izgled mjehurića | Fina, kontinuirana pjena | Sporadični pojedinačni puci | Velike okrugle praznine |
| Lokacija | Spremnik i nizvodno | Na spremniku, prva mlaznica | Na mlaznici, određene stanice |
| Temperatura | Iznad preporučene granice | normalno | normalno |
| Boja taline | Tamnije nego inače | Malo oblačno | normalno |
| Mijenjati uz miješanje | gore | Minimalno | Povećava se |
Dijagnosticiranje prije popravka štedi novac. Ako snizite temperaturu i mjehurići nestanu, problem je bio toplinski. Ako mjehurići ostanu, problem je fizički: zarobljen zrak ili istrošeni modul koji treba zamijeniti.
Prevencija temeljnog uzroka i popravci
Nakon što identificirate izvor, primijenite ciljani popravak: snizite temperaturu, osušite hranu, očistite pištolj ili servisirajte sustav pumpe. Redoslijed je važan, jer podešavanje temperature traje nekoliko sekundi, dok zamjena modula košta vremena i novca.
Pregrijavanje i toplinska degradacija
Provjerite raspon obrade na tablici s podacima o proizvodu, a ne opći raspon za vruća ljepila. Niskotemperaturne vrste EVA imaju nižu gornju granicu od PA ili PES. Postavite grijač spremnika ispod gornje granice i neka vrijeme zadržavanja bude kratko. Ljepilo koje se zapeče u spremniku preko noći razgradit će se do sljedećeg jutra. Praktična navika je isprazniti spremnik na kraju svake promjene i pokrenuti najnižu temperaturu koja još uvijek daje čistu kuglicu.
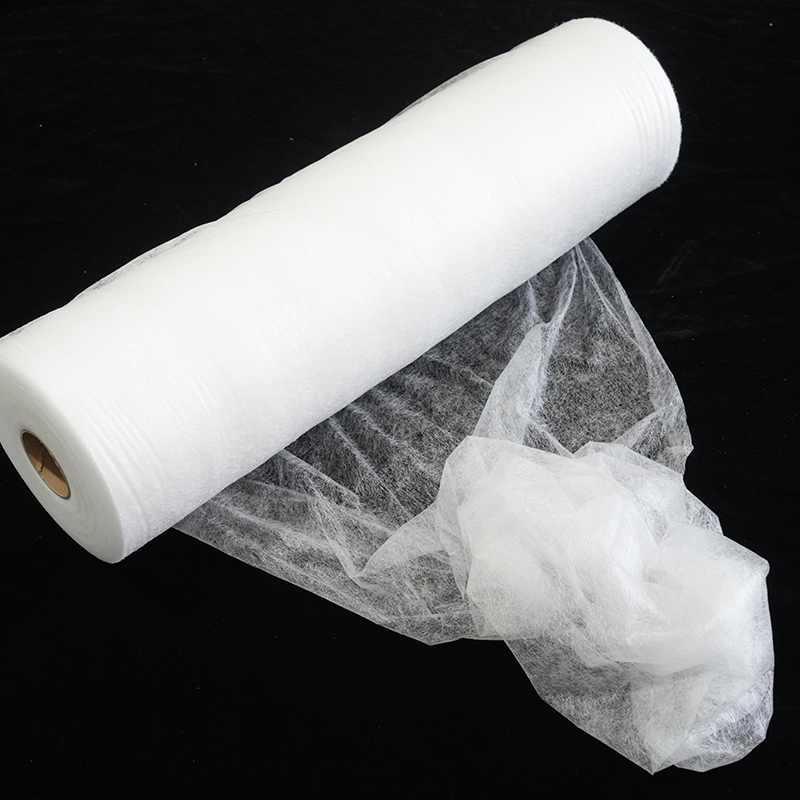
Ako obrađujete vruće ljepljivi film s podlogom, držite materijal na sobnoj temperaturi prije umetanja. Papir za podlogu pomaže ravnomjernom uvlačenju filma i štiti ljepljivu površinu, tako da također smanjuje mogućnost povlačenja sitnih čestica u talinu.
 PES vruće ljepljivi film s podlogom od papira za kontrolu vlage Ovaj film ostaje čvrst na sobnoj temperaturi i topi se za snažno spajanje, dok podložni papir štiti ljepljivu površinu od vlage, razbijajući prskanje i pucanje tijekom obrade. Pogledajte proizvod →
Kontaminacija vlagom
Čuvajte ljepljive role i prahove u originalnom zatvorenom pakiranju. Otvorite materijal tek kada je linija spremna. Zatvorite poklopac spremnika između punjenja i provjerite ima li u dovodnom kanalu mokrih područja. Ako vidite pljuvanje ili povremeno veliko pucanje, vlaga je glavni osumnjičeni. Očistite spremnik i pregledajte svaku površinu u blizini područja za hranjenje.
Zarobljavanje zraka i propuštanje sustava
Zrak može ući kroz talinu, a može ući i kroz stroj. Ako je razina spremnika preniska, ulaz pumpe može povući vrtlog. Ako su crijeva, spojnice ili filtri istrošeni, sustav može uvlačiti okolni zrak. U automatiziranim linijama provjerite brtve modula i vrhove mlaznice. Jednostavan test curenja s ručnim detektorom protoka zraka često otkriva izvor unutar nekoliko minuta.
Mijenja je li vrsta ljepila rizik od mjehurića?
Da. Vrste EVA, PA, PES i TPU razlikuju se po toplinskoj stabilnosti, osjetljivosti na vlagu i prozorima obrade, tako da se rizik od mjehurića mijenja s osnovnim polimerom. Odabir pravog materijala za stroj i okolinu jednako je važan kao i podešavanje procesa.
EVA ljepila su najlakša za obradu, ali su najosjetljivija na pregrijavanje. PA ljepila nude bolju otpornost na toplinu, ali brzo upijaju vlagu iz zraka. PES folije daju uravnotežen skup svojstava za industrijsko lijepljenje: visoka točka taljenja, snažno prijanjanje na tekstil i plastiku i čista linija lijepljenja. Debljina trake vrućeg ljepila također je važna, jer deblja mreža mijenja volumen taline i profil hlađenja. saznajte više o kako debljina trake taljivog ljepila utječe na učinkovitost lijepljenja .
Ocjene TPU-a su različite. Elastični TPU vruće ljepljivi film s papirnom podlogom izrađen je za fleksibilnost, rastezljivost i oporavak. Njegov niži temperaturni raspon obrade znači manji rizik od toplinske degradacije, što ga čini dobrim izborom za fleksibilne dijelove automobila ili odjeće.
 Elastična TPU vruća ljepljiva folija s podlogom od papira Nudeći fleksibilnost i rastezljivost, ova TPU folija dobro prianja na zakrivljene ili pokretne dijelove. Njegov niži raspon taljenja smanjuje rizik od toplinske degradacije, što ga čini idealnim za automobilsku i odjeću. Pogledajte proizvod →
Proizvodi u prahu ponovno se ponašaju drugačije. Kada koristite PES vruće taljivo ljepilo u prahu, materijal se dovodi u raspršivač ili sitopisač umjesto u spremnik za taljenje. Vlaga i temperatura pećnice glavne su varijabilne, a sloj praha daje vam širi prostor za kontrolu.
 PES vruće ljepilo u prahu za proces premazivanja prahom Ovaj prah je formuliran za strojeve za raspršivanje i sitopise, osiguravajući dosljedno lijepljenje na tekstilu i drugim podlogama. Brzo se tvrdi i podnosi širok temperaturni raspon, ali zahtijeva pažljivo upravljanje vlagom i zadržavanjem. Pogledajte proizvod →
| polimer | Raspon tališta | Glavni rizik mjehurića | Najbolji način kontrole |
|---|---|---|---|
| EVA | 60-100°C | Pregrijavanje i char | Održavajte nisku temperaturu spremnika, koristite svježi materijal |
| PA | 90-160°C | vlaga apsorpcija | Skladištenje pečata, sustav suhog napajanja |
| PES | 100-160°C | Pregrijavanje ako je vrijeme zadržavanja dugo | Kratko vrijeme zadržavanja, čista mlaznica |
| TPU | 90-150°C | Mehanički zatvarač zraka | Provjerite brtve modula i razinu spremnika |
Često postavljana pitanja
Zašto se mjehurići zraka pojavljuju nakon što je ljepilo dugo stajalo u spremniku?
Dugo vrijeme zadržavanja je najčešći uzrok. Čak i ako je spremnik postavljen na pravu temperaturu, kisik u zraku s vremenom razgrađuje polimer i oslobađa plin. Koristite najnižu prihvatljivu temperaturu, planirajte proizvodnju prema životnom vijeku materijala i očistite spremnik na kraju svake smjene.
Smanjuju li mjehurići snagu lijepljenja ili su samo kozmetički?
Smanjuju snagu. Zrak u liniji veze djeluje kao praznina, a ne kao punilo. Kada se ljepilo ohladi, plinski džepovi postaju mrlje bez prijanjanja. Pod stresom, pukotine počinju na tim prazninama. Za brže linije, mjehurići također uzrokuju vezivanje ljepila i nedosljednu pokrivenost.
Može li vlaga doista stvoriti mjehuriće u sustavu vrućeg taljenja?
Da. Voda se pretvara u paru na 100°C. Čak će i mala količina kondenzacije u spremniku ili na dovodnom kanalu stvoriti sporadične mjehuriće. Držite poklopce zatvorenima, sačuvajte materijal u zatvorenom obliku i očistite sustav ako sumnjate na vlagu.
Trebam li promijeniti ljepljivi proizvod ako se mjehurići stalno pojavljuju?
Ne dok ne isključite procesne probleme. Većina problema s mjehurićima povezana je s procesom, a ne s materijalnim nedostacima. Ako koristite vruće ljepljivi film ili prah, provjerite tehnički popis proizvoda za preporučeni raspon obrade. Ako je raspon daleko od točke radnog stroja, drugi stupanj može pomoći.
Mjehurići zraka u vrućem ljepilu signal su, a ne nezgoda. Prvo provjerite temperaturu, zatim isključite vlagu, a zatim pregledajte mehanički sustav. Većina postrojenja uklanja kvar u jednoj smjeni nakon što se identificira izvor. Ako se problem nastavi, pregledajte izbor materijala i zatražite podršku od dobavljača za obradu.


Kontaktirajte nas