


Vruće ljepilo za obradu drva je 100% čvrsti termoplast: zagrijavate ga dok ne poteče, pritisnete ga između dvije drvene površine i pustite da se ohladi dok se ponovno ne stvrdne. Ništa ne mora ispariti, tako da se veza otporna na rukovanje formira za nekoliko sekundi umjesto dvadeset do šezdeset minuta koje PVA ili urea-formaldehidno ljepilo treba pod pritiskom stezaljke.
Kratak odgovor, prije detalja: za unutarnji namještaj, rubne trake i furnir na podlogama osjetljivim na toplinu, vruće ljepilo na bazi EVA obično je najjeftiniji proizvod koji ispravno obavlja posao. Prijeđite na proizvod na bazi PA-a kada spojeni dio mora preživjeti otprilike 70-100 °C tijekom rada. Odaberite PES ili TPU foliju ili mrežu kada linija veze mora biti tanka, ujednačena i suha, kao što mora biti na furniru, laminatu, pločama saća i profilima omotanim profilima.
Ono što slijedi je kako se obitelji polimera razlikuju, gdje svaka pripada na liniji za obradu drva, koje postavke procesa odlučuju o tome hoće li veza biti održiva i kako dijagnosticirati kvarove koji se zapravo pojavljuju u pogonu.
Što je zapravo vruće ljepilo za obradu drveta
U obradi drva, vruće taljivo ljepilo nije jedan proizvod, već skupina definirana načinom na koji se isporučuje, kao rastaljena kuglica, obloženi film ili netkana mreža.
Sva tri dijele istu fiziku. Polimer je čvrst na sobnoj temperaturi, omekšava u ljepljivu tekućinu na svojoj točki omekšavanja, vlaži površinu drva pod laganim pritiskom i vraća se u krutinu dok se hladi. Budući da je proces čisto fizički, spoj se može ponovno otvoriti toplinom, što je zgodno za ponovno postavljanje furnira i za popravke, ali također znači da će spoj puzati ako se stalno drži iznad svog raspona omekšavanja.
Granule i kuglice idu u pištolj za vruće taljenje ili stroj za rubnu traku, gdje se ljepilo topi u spremniku i nanosi kao kuglica ili tanki sloj obložen valjkom. Filmovi i trake dolaze kao prethodno oblikovane ploče koje se polažu između dvije podloge i aktiviraju u membranskoj preši, laminatoru s valjcima ili grijanoj preši. Ta razlika je komercijalna kao i tehnička: nanošenje rastaljene tvari je brzo i jeftino za montažu namještaja, dok film i mreža daju kontroliranu, ujednačenu težinu sloja koju aplikator s kuglicama jednostavno ne može mjeriti.
Jedna granica zaslužuje da bude jasno izražena. Vruće taljive otopine izvrsne su za rubne trake, laminiranje, furniranje i nestrukturalne montaže. Oni nisu zamjena za konstrukcijsko ljepilo u nosivom spoju, gdje je kruto umreženo ljepilo ili mehanički spoj točan odgovor.
Hot Melt u usporedbi s PVA, epoksidom i urea-formaldehidom
Iskrena usporedba je kratka: vruća taljiva pobjeđuje na brzini linije i čistoći suhog procesa, PVA pobjeđuje na cijeni po spoju gdje god je vrijeme stezanja pristupačno, a epoksid ili urea-formaldehid pobjeđuje tamo gdje dominiraju struktura i otpornost na vlagu.
Trgovine rijetko mijenjaju ljepilo iz jednog razloga. Odluka se obično svodi na to koliko se brzo dijelovi moraju kretati, koliko prostora na podu zauzimaju stezaljke i čemu će gotovi komad biti izložen tijekom svog životnog vijeka.
| Vlasništvo | Hot taljenje (EVA/PA) | PVA | Epoxy | Urea-formaldehid |
|---|---|---|---|---|
| Postavite ili pritisnite vrijeme | 5-60 sekundi | 20-60 minuta stegnuto | 1-24 sata | 15-45 minuta |
| Prijevoznik | 100% čvrste tvari, bez otapala | Na bazi vode | Dvokomponentni, bez otapala | Na bazi vode |
| Stezanje | Samo pritisnite, a zatim otpustite | Stezaljke ili preša | Stezaljke, dugo stvrdnjavanje | Preša, visoki pritisak stezanja |
| Otpornost na toplinu | EVA do oko 60 °C, PA iznad 100 °C | Niska | visoko | Umjereno do visoko |
| Popunjavanje praznina | Jadan, treba kontakt | Umjereno | dobro | Jadno |
| Vlaga i vanjska uporaba | Jadno unless a specific grade is chosen | Jadno | dobro | Umjereno |
| Tipična uloga obrade drveta | Kantovanje, fasetiranje, kaširanje, brza montaža | Tiple, montaža ormara | Popravak, vanjski, strukturni | Proizvodi od ploča, unutarnja vrata |
Odabir kemije: EVA, PA, PES i TPU
Kemija, a ne robna marka, odlučuje kako će se vruća taljiva ploča ponašati na liniji za obradu drva: EVA za cijenu i nisku temperaturu aktivacije, PA za otpornost na toplinu i puzanje, PES za tanke suhe filmove s dobrim toplinskim svojstvima i TPU za elastičnost na zakrivljenim ili fleksibilnim laminatima.
Četiri obitelji polimera pokrivaju gotovo svaku primjenu u obradi drva, a svaka od njih ima temperaturni raspon koji ne smijete zanemariti kada pišete procesni list.
| polimer | Raspon omekšavanja | Snaga | Tipična upotreba za obradu drva | Glavno ograničenje |
|---|---|---|---|---|
| EVA | cca. 70-95 °C | Umjereno | Rubna traka, laminacija membrane, generalna montaža | Puzi iznad otprilike 60 °C u dugotrajnom radu |
| PA | cca. 110-140 °C | visoko | Kant trake za kuhinje i topla okruženja, namještaj s povišenom radnom temperaturom | visokoer application temperature can scorch thin veneer on long dwell |
| PES | cca. 110-130 °C | visoko | Folije za furnir i panele, lijepljenje na pjene i tekstil u namještaju | Zahtijeva dosljedan pritisak i ravne, čiste površine |
| TPU | cca. 90-120 °C | visoko, flexible | Zakrivljeni laminati, elastične folije, fleksibilne podloge | Osjetljivo na vlagu, zahtijeva suho skladištenje |
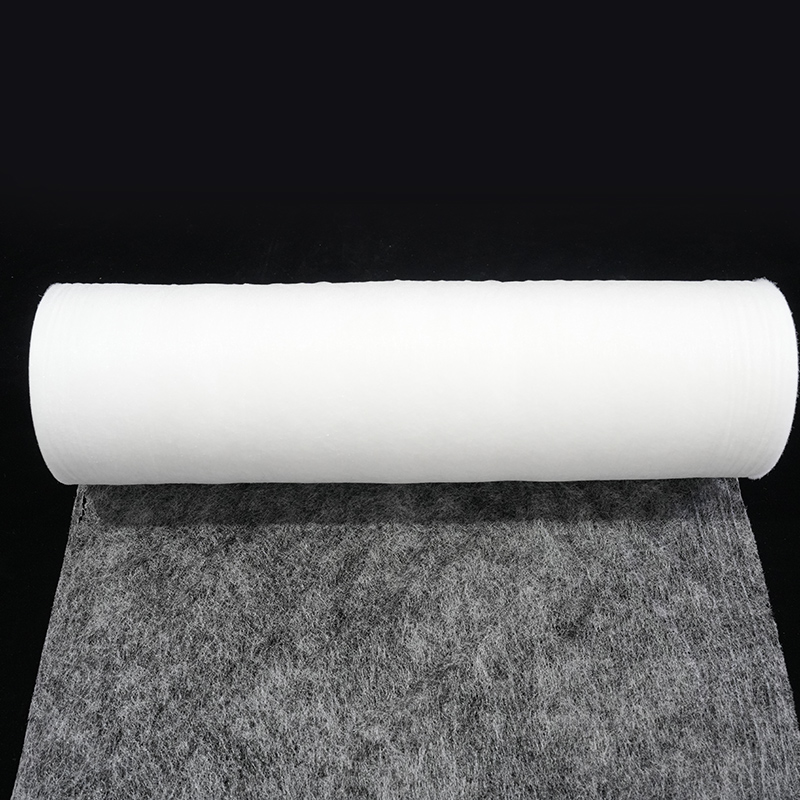
Ako vaša linija radi s furnirima osjetljivim na toplinu, ukrasnim papirom ili tankim laminatima, niskotemperaturna EVA tkanina isporučena kao cijela osnovna rola i razrezana na vašu radnu širinu obično je najekonomičnija početna točka, jer vam omogućuje laminiranje ispod temperature na kojoj materijal za lice gubi boju ili se uvija.
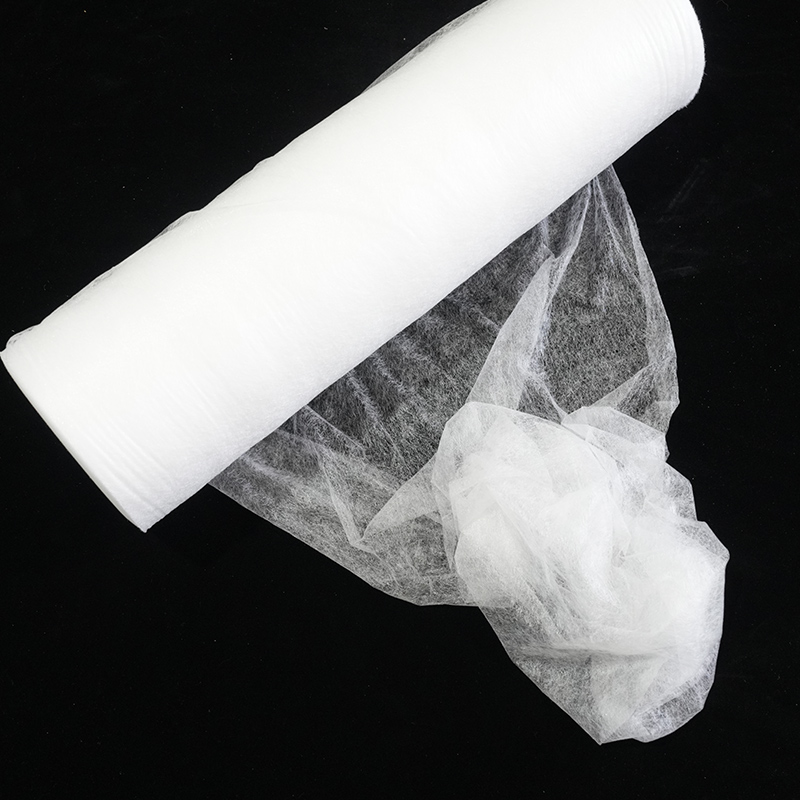 Niskotemperaturna matična rola EVA vruće ljepljive mreže Mother-roll EVA vruće ljepljiva traka dizajnirana za niskotemperaturno lijepljenje furnira osjetljivih na toplinu, ukrasnih papira i tankih laminata na kontinuiranim linijama za laminiranje. Pogledajte proizvod →
Tamo gdje topivo ljepilo pristaje u radionici za obradu drveta
Vruće ljepilo zaslužuje svoje mjesto u pet operacija obrade drva: rubna traka, ravna laminacija i furniranje, omatanje profila, brza podmontaža i popravak ili prerada.
- Rubna traka. Ovo je najveća upotreba. Traka i rub ploče spojeni su rastaljenim rubom ili prethodno premazanim slojem, a dio se može rezati i strugati odmah nakon pritisnog valjka, bez stezne stanice između.
- Ravna laminacija i fasetiranje. Između panela i furnira, ukrasnog papira ili folije postavlja se film ili mreža, zatim se aktivira pod toplinom i pritiskom u membranskoj preši ili laminatoru na valjke. Linija suhog spajanja znači da voda ne ulazi u furnir, tako da površina ne bubri niti se zrnatost ne zrna.
- Omatanje profila. Folije i trake prilagođuju se zakrivljenim MDF i aluminijskim profilima kada se zagrijavaju, što odgovara dijelovima namještaja koje ravna preša ne može dosegnuti.
- Brza podmontaža. Tiplama, kosima i okvirima može se rukovati u roku od nekoliko sekundi, što skraćuje vrijeme koje trup zauzima šablonu i smanjuje rad u tijeku.
- Popravak i prerada. Budući da je polimer termoplastičan, uzdignuti rub ili premještena zakrpa furnira može se ponovno aktivirati vrućim željezom, a ne odbaciti.
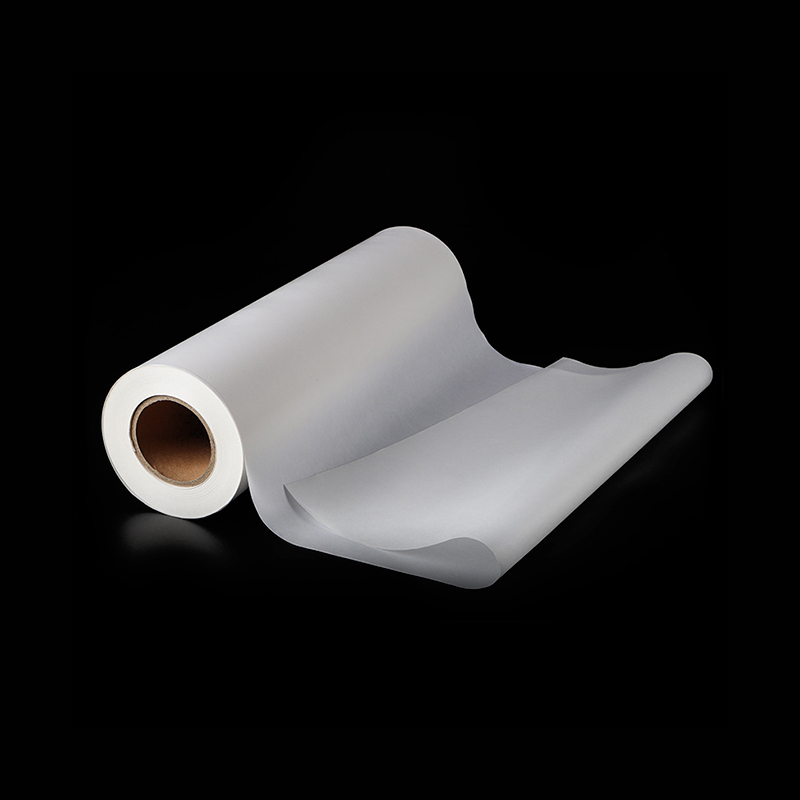
Za furnir i ravnu laminaciju, PES folija s pozadinskim papirom praktičan je izbor: nosač papira sprječava blokiranje folije na roli, a folija se brzo topi na povišenoj temperaturi prešanja kako bi se dobio čist, tanak dvostrani spoj bez otapala na pločama na bazi drva.
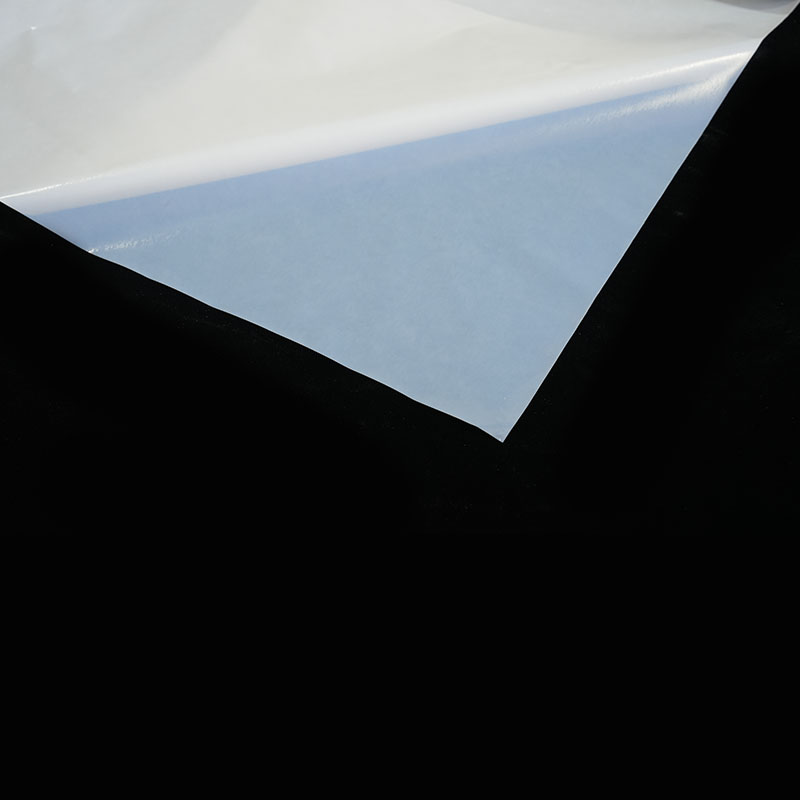 PES vruće ljepljivi film s podlogom od papira PES folija od podložnog papira za furnir i ravnu laminaciju, koja omogućuje čisto, tanko dvostrano lijepljenje bez otapala na drvene ploče kada se prešaju na povišenoj temperaturi. Pogledajte proizvod →
Postavke procesa koje odlučuju o kvaliteti spoja
O kvaliteti spoja u obradi drva odlučuje pet varijabli koje kontrolirate, temperatura podloge, temperatura ljepila, otvoreno vrijeme, težina sloja i pritisak, a sadržaj vlage u drvu tiho stoji iza svih njih.
Temperatura podloge je važnija nego što većina operatera očekuje. Hladno drvo hladi tanku kuglicu ljepila gotovo trenutačno: ispod otprilike 15 °C otvoreno vrijeme se smanjuje i ljepilo se ljušti prije nego što stigne druga strana. Držanje dijelova na 18-25 °C zimi često je najjeftinije dostupno poboljšanje kvalitete.
Temperatura ljepila trebala bi biti unutar prozora dobavljača i unutar oko ±5 °C od njegove sredine. Zagrijavanje radi poboljšanja protoka ubrzava oksidaciju, koja se pokazuje kao tamnjenje, miris spaljenog i mjerljiv gubitak čvrstoće veze nekoliko tjedana kasnije.
Otvoreno vrijeme mora biti duže od stvarnog vremena montaže, a ne idealnog. Ako ploča mora putovati od aplikatora do preše, izmjerite taj put i usporedite ga s objavljenim otvorenim vremenom, zatim prilagodite težinu sloja ili odaberite dulju ocjenu otvorenog vremena.
Težina premaza navedena je u gramima po kvadratnom metru za folije i tkanine. Premalo proizvodi izgladnjelu, sjajnu liniju koja ne uspijeva pri niskom opterećenju; previše proizvodi istiskivanje, spužvastu vezu i vidljivo ljepilo na gotovom licu. Pritisak i zadržavanje trebali bi biti dovoljni da se obje površine ravnomjerno nakvase, stoga provjerite je li utor paralelan i valjci pravi, jer čimbenici koji utječu na snagu lijepljenja su obično mehanički prije nego što su kemijski.
Vlažnost drva i stanje površine zatvaraju petlju. Materijal osušen u peći sa sadržajem vlage od 6-8% ponaša se predvidljivo, dok se mokri ili zeleni materijal pretvara u paru na liniji vezivanja. Prašnjavim, masnim ili smolama bogatim tropskim vrstama potreban je svježi pijesak, a ponekad i temeljni premaz, a sva labava vlakna na rubu MDF-a povući će se s trakom.
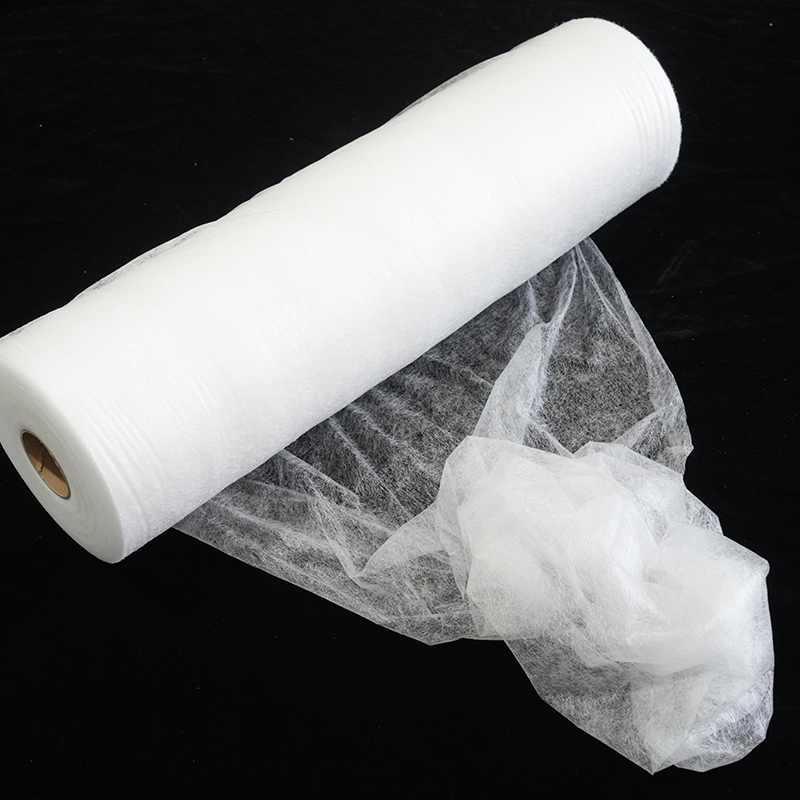
 Prilagođena PA poliamidna vruća ljepljiva mreža Prilagođena poliamidna ljepljiva mrežasta folija za lijepljenje odjeće, obuće, automobila i namještaja, s podesivom temperaturom aktivacije, gramažom, uzorkom mreže i širinom role. Pogledajte proizvod →
Uobičajeni problemi i kako ih riješiti
Većina grešaka pri taljenju u obradi drva spada u pet uzoraka, a svaki od njih ima mehanički ili toplinski uzrok, a ne misterij u formulaciji.
| Simptom | Najvjerojatniji uzrok | Praktičan popravak |
|---|---|---|
| Bond se otvara nakon hlađenja | Podloga je prehladna ili je otvoreno vrijeme prekoračeno | Zagrijte dijelove na 18-25 °C, skratite udaljenost prijenosa, povećajte težinu kaputa |
| Nizanje i paučina | Temperatura taline previsoka, mlaznica ili valjak predaleko od podloge | Snižavajte temperaturu taline u koracima od 5 °C, zatvorite razmak, provjerite graničnu vrijednost |
| Izgladnjela, sjajna bond linija | Pretjerani pritisak istiskuje ljepilo ili je premala težina premaza | Smanjite pritisak valjka ili preše, provjerite težinu premaza i težinu osnove filma |
| Neuspjeh nakon mjeseci u toploj sobi | EVA puzi iznad svog raspona omekšavanja | Prijeđite na PA, PES ili višu razinu omekšavanja za tu komponentu |
| Mjehurići, mjehurići ili pjenjenje | Vlaga u furniru ili ploči, ili zarobljeni zrak na mjestu stiskanja | Osušite temeljac do 6-8% sadržaja vlage, usporite stiskanje, dodajte kratko predgrijavanje |
Često postavljana pitanja
Je li vruće ljepilo dovoljno jako za obradu drva?
Da za rubne trake, laminiranje, fasetiranje i nestrukturalne montaže, ali ne za nosive konstrukcijske spojeve. Ispravno namješteno topljivo ljepilo na čistoj, suhoj drvenoj površini dobro podnosi smicanje i ljuštenje pod normalnim opterećenjem namještaja; ono što ne podnosi je stalna toplina, trajno opterećenje guljenjem ili izgladnjela linija veze. Ako spoj nosi konstrukcijsko opterećenje, umjesto toga upotrijebite kruto umreženo ljepilo ili mehanički spoj.
Može li se vruće ljepilo koristiti na otvorenom?
Standardni EVA razredi nisu prikladni za dugotrajno izlaganje na otvorenom. Vlaga, UV zračenje i ljetne površinske temperature iznad raspona omekšavanja uzrokovat će puzanje i eventualno oštećenje spoja. Za vanjsku ili vlažnu upotrebu potrebna je kemijska svojstva veće učinkovitosti i specifikacija otpornosti na vlagu, a spoj također treba zaštititi dizajnom, bojom ili mehaničkim pričvršćivanjem.
Koja je razlika između hot melt filma i hot melt granula?
Granule se otapaju unutar stroja i nanose kao kuglice ili valjci; film je prethodno obložen na kontroliranu debljinu i jednostavno postavljen između podloga. Granule koštaju manje po kilogramu i odgovaraju brzim rubnim trakama, dok film daje ravnomjernu liniju suhog lijepljenja bez vidljivog istiskivanja ljepila, zbog čega je poželjan na furniru i tankim dekorativnim površinama.
Koliko je ljepila zapravo potrebno za lijepljenje drva?
Dovoljno da se obje površine potpuno namoče bez izgladnjivanja niti, i ne više. Previše ljepila je mnogo češća pogreška nego premalo, jer višak nema kamo otići i pretvara se u istiskivanje, spužvasti sloj ili vidljivu liniju ljepila. Cilj je tanak, kontinuiran, blago proziran film preko cijelog područja zgloba. Pitajte svog dobavljača za preporučenu težinu sloja za vaš točan par supstrata, zatim to potvrdite testom ljuštenja umjesto vizualnom provjerom.
Spaja li vruće ljepilo MDF, šperploču i ivericu?
Da, pod uvjetom da je površina čista, suha i bez labavih vlakana. Rubovi MDF-a i ploča od iverice su porozni i brzo izvlače toplinu iz ljepila, tako da malo veća težina sloja i kratko zadržavanje pod pritiskom obično značajno poboljšavaju rezultat u usporedbi s punim drvom.
Odabir vrućeg ljepila za obradu drva svodi se na usklađivanje triju stvari: kemijskog sastava s radnom temperaturom, oblika isporuke s operacijom i postavki procesa sa stvarnom brzinom vaše linije. EVA pokriva većinu radova unutarnjeg namještaja, PA se bavi toplim dijelom asortimana, a PES ili TPU folije i trake daju vam tanku, jednoliku vezu bez otapala koju zahtijevaju furnir i laminat.
Budući da se isti polimer može isporučiti kao film, mreža ili prah, vrijedi ga provjeriti cijeli asortiman vruće ljepljivih filmova, mreža i praha protiv vašeg para supstrata prije nego što se odlučite za specifikaciju i zatražite uzorak za rad pod vašim vlastitim postavkama tiska. Kratka proba na stvarnim proizvodnim dijelovima reći će vam više o otvorenom vremenu, težini sloja i otpornosti na toplinu nego bilo koja podatkovna lista sama po sebi.


Kontaktirajte nas